Проволока для лазерной сварки: технические спецификации
2026-09-12
- Критические параметры выбора: от химического состава к геометрии шва
- Химический состав и металлургическая совместимость
- Геометрическая точность и качество поверхности
- Специфика применения порошковой и алюминиевой проволоки
- Логистика и управление запасами: фактор бесперебойности
- Рекомендации по настройке процесса лазерной сварки
- Заключение: инвестиция в надежность
Критические параметры выбора: от химического состава к геометрии шва
Главное за 30 секунд
- Чистота поверхности — приоритет №1: Наличие оксидной пленки или влаги на проволоке для лазерной сварки вызывает образование пористости до 4-5%, что критично для вакуумных и высоконагруженных узлов.
- Диаметр определяет фокус: Для волоконных лазеров мощностью 1-6 кВт оптимален диаметр 0.8–1.2 мм; использование проволоки >1.6 мм требует прецизионной системы подачи во избежание нестабильности ванны.
- Сертификация и логистика: Импортные материалы должны сопровождаться паспортами качества (Mill Certificate) и соответствовать ТР ТС. Наличие складов в РФ (Москва, Новосибирск) снижает риски простоев производства на 30-40%.
Лазерная сварка представляет собой процесс с высокой плотностью энергии, где малейшее отклонение в параметрах присадочного материала приводит к дефектам, невидимым при визуальном осмотре, но фатальным при эксплуатации. В отличие от традиционной дуговой сварки (MIG/MAG), где дуга обладает определенной «прощающей» способностью к загрязнениям, лазерный луч диаметром 0.1–0.4 мм требует идеальной подготовки проволоки. Технические спецификации здесь выходят за рамки простого указания марки сплава.
В нашей инженерной практике мы неоднократно сталкивались с ситуацией, когда закупка более дешевой проволоки без должного контроля чистоты поверхности приводила к браку целой партии теплообменников. Разгерметизация контура под давлением 15 бар выявила микротрещины, инициированные включениями меди и остатками смазки волочения. Устранение этих дефектов потребовало полной переварки узлов, что увеличило себестоимость проекта на 22%. Именно поэтому выбор поставщика, такого как ООО «Чжунсин Импорт Энд Экспорт», который обеспечивает многоступенчатый контроль качества продукции от завода-изготовителя до склада в России, становится не просто вопросом закупки, а элементом стратегии управления производственными рисками.
При формировании технических требований к проволоке необходимо учитывать три базовых вектора: химическую однородность, геометрическую точность и состояние поверхности. Игнорирование любого из них делает невозможным достижение стабильного процесса сварки на высоких скоростях (свыше 1.5 м/мин).
Химический состав и металлургическая совместимость
Основой любой спецификации является химический состав, который должен строго соответствовать международным стандартам (ISO, AWS, EN) или российским ГОСТ. Однако для лазерной сварки существуют дополнительные нюансы. Высокая скорость охлаждения сварочной ванны (до 1000 °C/с) способствует образованию неравновесных структур и может провоцировать кристаллизационные трещины, если содержание серы и фосфора превышает 0.015%.
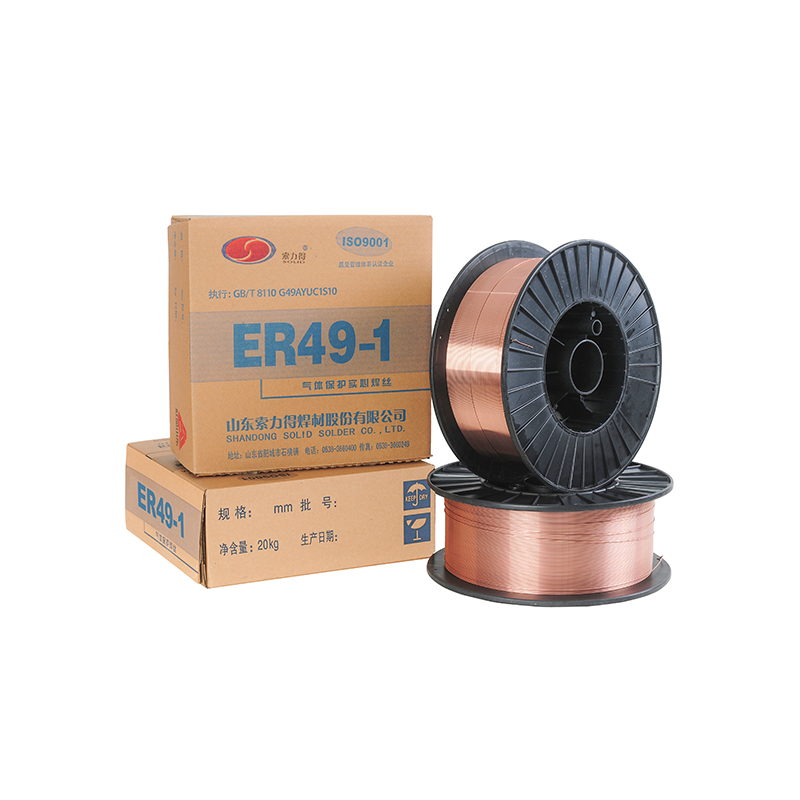
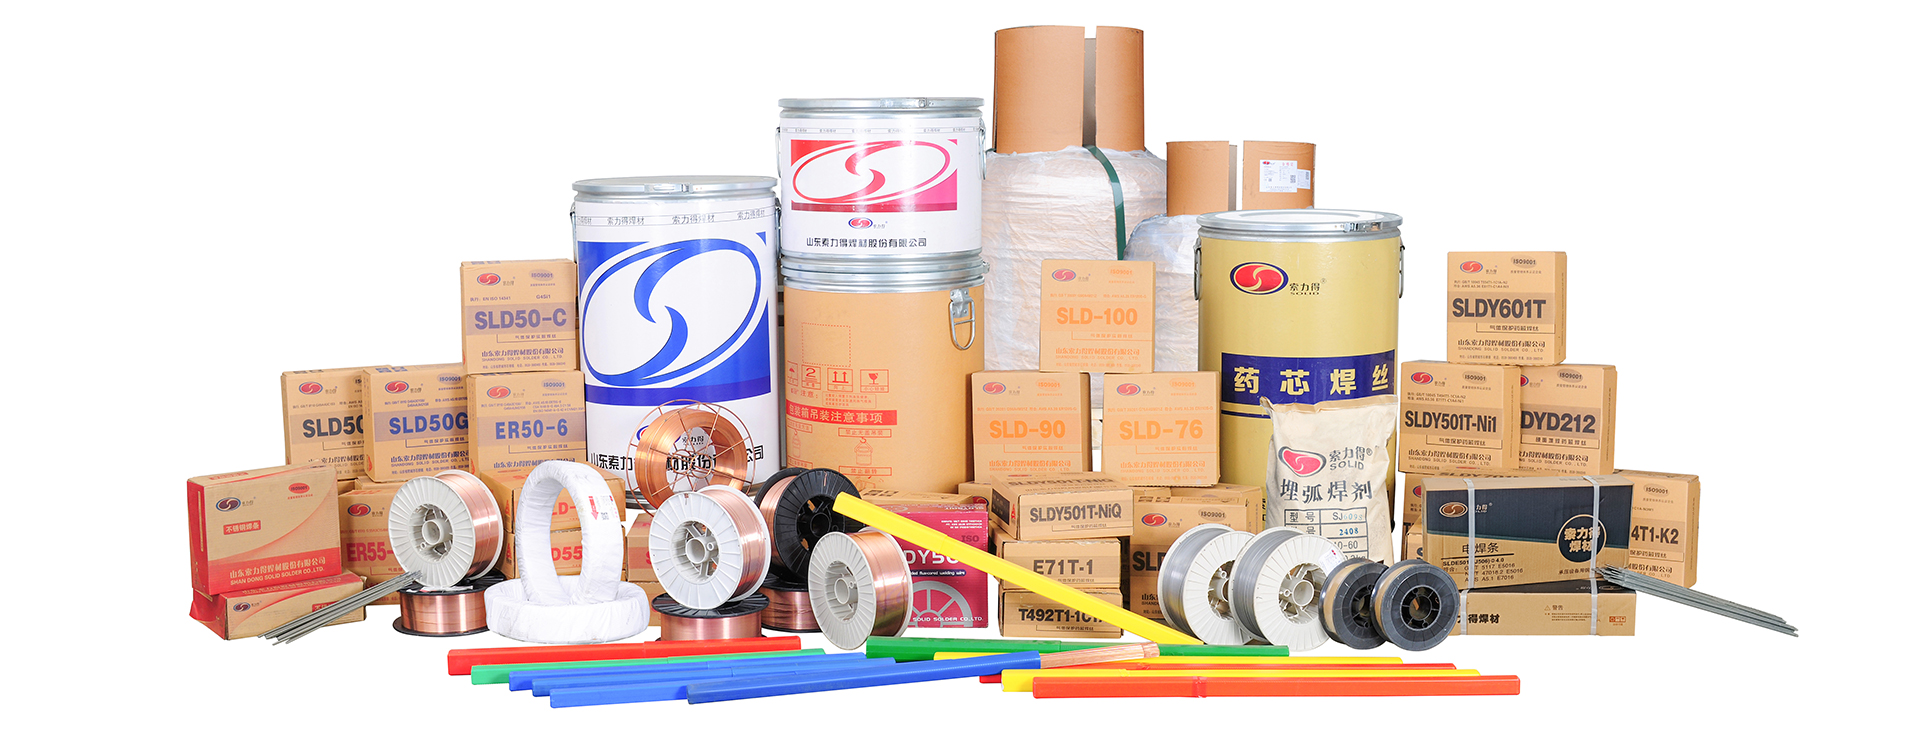
Для нержавеющих сталей, таких как AISI 304 или 316L, критически важно соотношение хрома и никеля. Например, проволока марки SLDS308, поставляемая нашими партнерами из ООО «Шаньдун Солид Сварочные Материалы», имеет сбалансированный состав, обеспечивающий аустенитную структуру шва с минимальным содержанием ферритной фазы (4-8 FN). Это предотвращает межкристаллитную коррозию в агрессивных средах.
Для высокопрочных низколегированных сталей, применяемых в машиностроении и нефтегазовом секторе, ключевым параметром является ударная вязкость при отрицательных температурах. Проволока ER80S-Ni1, содержащая около 1% никеля, демонстрирует превосходные результаты при испытаниях на ударный изгиб при -40°C и -60°C. Использование аналогов без никелевых добавок в северных регионах России часто приводит к хрупкому разрушению сварных соединений зимой.
| Марка проволоки / Стандарт | Основное применение | Ключевые легирующие элементы | Типичные дефекты при нарушении состава |
|---|---|---|---|
| SLDS308 (ER308LSi) AWS A5.9 |
Сварка нержавеющих сталей 304/304L | Cr (19-21%), Ni (9-11%), Si (0.6-0.9%) | Межкристаллитная коррозия, снижение пластичности |
| ER80S-Ni1 AWS A5.28 |
Высокопрочные стали, судостроение, мосты | Ni (0.8-1.1%), Mn (0.9-1.4%) | Хрупкое разрушение при низких температурах |
| H08MnA ГОСТ 2246-70 |
Углеродистые и низколегированные стали | Mn (0.8-1.1%), C (<0.10%) | Пористость, снижение прочности шва |
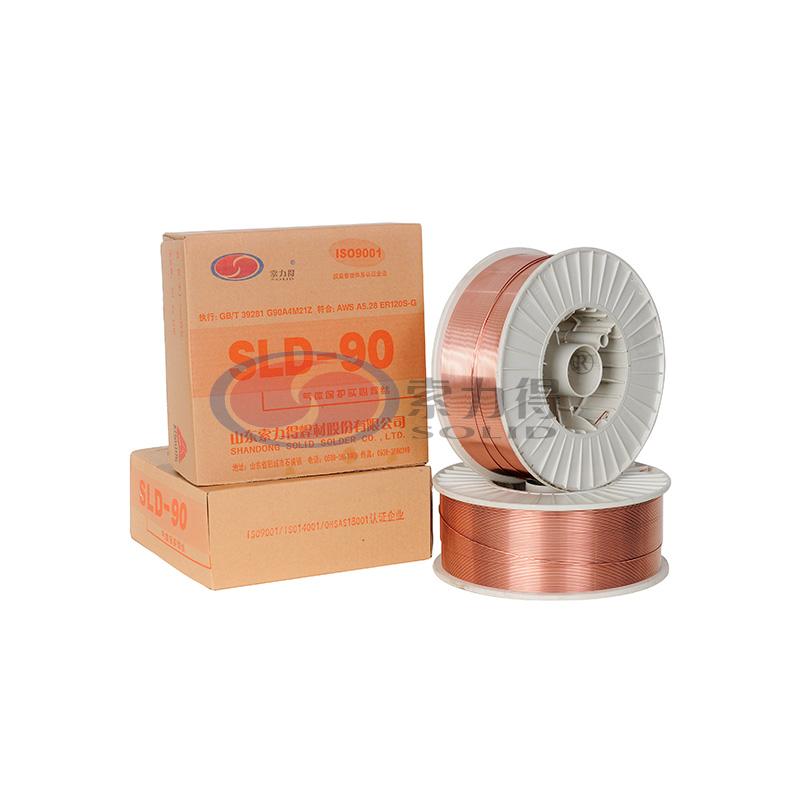
| SLD-90 ER120S-G Специальная серия |
Ответственные конструкции, высокая прочность | Комплексное легирование Cr-Mo-Ni | Трещинообразование в зоне термического влияния |
Выбор конкретной марки должен базироваться не только на соответствии основному металлу, но и на условиях эксплуатации изделия. Для конструкций, работающих под циклическими нагрузками, рекомендуется использовать проволоку с повышенным содержанием марганца и кремния для улучшения раскисления сварочной ванны, например, SLDY551T1-W2 или её аналоги в сплошном сечении.
Геометрическая точность и качество поверхности
В лазерной сварке метод подачи проволоки чаще всего осуществляется через прецизионные роликовые механизмы или капиллярные трубки. Любое отклонение диаметра проволоки от номинала более чем на ±0.01 мм приводит к сбоям в системе подачи. Нестабильная подача вызывает прерывистость шва, образование наплывов и непроваров.
Качество поверхности проволоки регламентируется наличием остатков технологической смазки. Для лазерной сварки допускается только специальная медная или органическая смазка, которая полностью выгорает или испаряется в защитном газе, не оставляя углеродистых включений. Стандартная смазка для дуговой сварки может стать источником водорода, вызывающего водородные трещины в высокопрочных сталях.
Намотка проволоки на катушку также имеет значение. Хаотичная намотка («гнездование») приводит к заклиниванию механизма подачи. Производители уровня ООО «Шаньдун Солид Сварочные Материалы» используют автоматизированные линии намотки с контролем натяжения, что гарантирует равномерную укладку витков. Это особенно важно при использовании роботизированных комплексов, где остановка процесса из-за замятия проволоки ведет к дорогостоящему простою.
Инженерный совет: При приемке партии проволоки для лазерной сварки обязательно проведите тест на «проскальзывание». Пропустите 5 метров проволоки через механизм подачи вашего оборудования на максимальной скорости. Если наблюдаются рывки или изменение звука двигателя подачи, партия бракуется, независимо от наличия сертификатов.
Специфика применения порошковой и алюминиевой проволоки
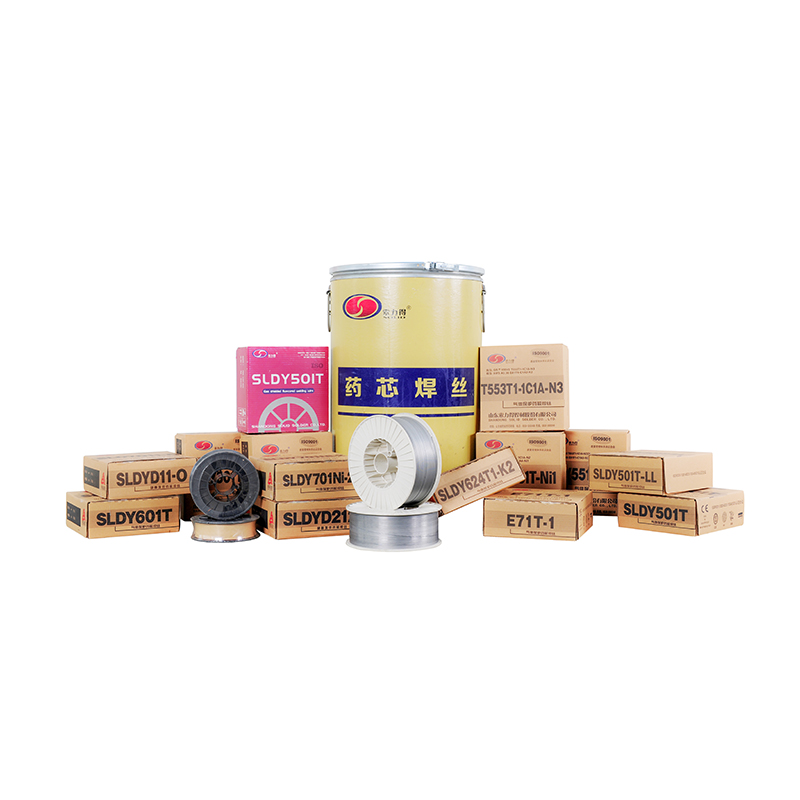
Порошковая проволока (например, SLDY624T1-K2 или SLDY551T1-K2C) открывает новые возможности для лазерной сварки, позволяя варить металлы с разными физическими свойствами или наносить износостойкие покрытия. Однако её использование требует особого подхода к настройкам лазера. Порошок внутри оболочки создает дополнительную газовую защиту изнутри шва, что снижает риск пористости, но требует более тщательного контроля скорости сварки.
Алюминиевая проволока представляет собой отдельный класс сложности из-за высокой теплопроводности и отражающей способности алюминия для лазерного луча. Здесь критична чистота оксидной пленки. Проволока должна храниться в герметичной упаковке и использоваться в течение 24-48 часов после вскрытия. В противном случае адсорбция влаги приводит к интенсивному газообразованию.
Для сварки алюминия мы рекомендуем использовать импульсный режим лазера с предварительным подогревом кромок. Проволока марок, сертифицированных по стандартам VdTÜV и CWB, таких как те, что входят в ассортимент ООО «Чжунсин Импорт Энд Экспорт», проходят специальную очистку и упаковку в вакуумные пакеты с влагопоглотителем, что минимизирует риски дефектов.
Логистика и управление запасами: фактор бесперебойности
В современных реалиях российского рынка вопрос доступности сварочных материалов стоит так же остро, как и их техническое качество. Разрыв цепочек поставок может парализовать производство. Традиционная модель закупок «под заказ» с длительными сроками доставки из Азии (45-60 дней) перестала быть эффективной для оперативного планирования.
Компания ООО «Чжунсин Импорт Энд Экспорт» решает эту проблему через стратегию складского присутствия. Наличие собственных складских комплексов в Москве и Новосибирске позволяет обеспечить доставку материалов в центральные и сибирские регионы в сроки от 1 до 3 дней. Это критически важно для сервисных центров и строительных организаций, где простой техники обходится дороже стоимости самих материалов.
Кроме того, компания берет на себя все вопросы таможенного оформления и сертификации. Вся продукция сопровождается декларациями соответствия ТР ТС и паспортами качества, что исключает проблемы при проверках надзорных органов и подтверждает легальность происхождения товара. Прямые контракты с заводами-производителями, такими как Shandong Solid, позволяют поддерживать конкурентные цены даже при колебаниях валютных курсов.
Частая ошибка при закупке:
Многие предприятия пытаются сэкономить, закупая проволоку без проверки сертификатов на плавку (Heat Number). В результате на производстве оказывается материал с неизвестным химическим составом. При возникновении рекламации со стороны заказчика готовой продукции, отсутствие прослеживаемости материала лишает производителя возможности доказать соответствие изделия техническим условиям. Всегда требуйте копию заводского сертификата с указанием номера плавки для каждой партии.
Рекомендации по настройке процесса лазерной сварки
Даже самая качественная проволока не обеспечит хорошего результата без правильной настройки оборудования. Ниже приведены базовые рекомендации для старта процесса:
- Подготовка кромок: Зазор между кромками не должен превышать 10% от толщины листа или 0.2 мм (что меньше). Подача проволоки должна осуществляться точно в фокус лазерного луча или с небольшим смещением назад (defocus -1…-2 мм) для стабилизации ванны.
- Защитный газ: Используйте аргон высокой чистоты (99.998%) или гелий для алюминиевых сплавов. Расход газа должен быть достаточным для вытеснения воздуха из зоны сварки, но не чрезмерным, чтобы не вызывать турбулентность. Оптимальный расход: 15-20 л/мин.
- Скорость подачи проволоки: Должна быть синхронизирована со скоростью сварки. Избыток проволоки приводит к наплывам, недостаток — к подрезам. Начните с соотношения 1:1 (скорость подачи равна скорости сварки) и корректируйте визуально.
- Угол подачи: Оптимальный угол подачи проволоки составляет 30-45 градусов к поверхности изделия. Подача под углом 90 градусов затрудняет вход проволоки в ванну и увеличивает риск разбрызгивания.
- Контроль качества: После сварки обязательно проводите визуальный контроль и, при необходимости, неразрушающий контроль (УЗК или рентген) первых образцов для подтверждения отсутствия внутренних дефектов.
Заключение: инвестиция в надежность
Выбор проволоки для лазерной сварки — это не просто покупка расходного материала, это инвестиция в стабильность технологического процесса и качество конечного продукта. Технические спецификации, такие как химическая чистота, геометрическая точность и соответствие стандартам (ГОСТ, ISO, AWS), являются фундаментом этой надежности.
Сотрудничество с профессиональным поставщиком, таким как ООО «Чжунсин Импорт Энд Экспорт», позволяет российским предприятиям получить доступ к передовым китайским сварочным решениям, прошедшим строгий контроль качества и адаптированным под требования местного рынка. Широкий ассортимент, включающий специальные марки для ответственных применений, наличие складов в ключевых логистических узлах и экспертная поддержка делают компанию надежным стратегическим партнером.
Не рискуйте качеством своих изделий. Обеспечьте свое производство материалами, которые гарантируют прочность каждого шва.
Запросите коммерческое предложение и технический паспорт на интересующие вас марки проволоки уже сегодня. Наши специалисты помогут подобрать оптимальное решение под ваши конкретные задачи и условия эксплуатации.